W automatycznym magazynie wysokiego składowania palety jeżdżą po torach, a nie na widłach wózka. Maszyny wykonują polecenia systemu, a człowiek odbiera towar przy stanowisku kompletacji. Strona opisuje rodzaje maszyn i warstwę sterowania między WMS a sterownikami. Podaje też kryteria, według których ocenia się opłacalność takiej inwestycji.
Spis treści
- Jak działa magazyn automatyczny
- Układnice, shuttle i transport wewnętrzny
- Warstwa WCS i kolejka zadań
- Integracja z ERP i reguły wydawania
- Bezpieczeństwo i utrzymanie ruchu
- Kiedy automatyzacja się opłaca
- Pytania i odpowiedzi o automatyczny magazyn wysokiego składowania
- Glosariusz pojęć związanych z automatycznym magazynem
Jak działa magazyn automatyczny
W magazynie wysokiego składowania funkcję wózków i operatorów przejmują maszyny, które poruszają się po wyznaczonych torach w pionie i w poziomie. Wykonują polecenia WMS. Człowiek pozostaje głównie przy stanowiskach kompletacji, gdzie odbiera jednostki przygotowane przez maszynę.
Taki model odwraca klasyczną organizację pracy. Towar przyjeżdża do pracownika, a nie pracownik idzie wzdłuż regału do towaru. Układ nazywa się goods-to-person i skraca dystans, który personel pokonuje w ciągu zmiany.
Poziomy automatyzacji
Automatyzacja nie jest rozwiązaniem zero-jedynkowym. Częściowa obejmuje jedną strefę, a w reszcie obiektu pracują wózki VNA. Pełna obejmuje cały proces od rozładunku po paletę gotową do wysyłki. W układzie hybrydowym układnice obsługują asortyment szybko rotujący, a wolniej rotujące palety leżą na tańszych w utrzymaniu regałach statycznych. Rozwiązania z robotami opisuje strona o współpracy WMS z robotami, a kryteria doboru strona o tym, dla kogo są automatyczne magazyny.
Układnice, shuttle i transport wewnętrzny
Układnica regałowa porusza się w wąskim korytarzu między regałami jednocześnie w pionie i w poziomie. Dociera do dowolnej lokalizacji w ciągu kilkudziesięciu sekund. Poniższe zestawienie porządkuje najczęstsze rozwiązania.
| Rozwiązanie | Zasada działania | Typowe zastosowanie |
|---|---|---|
| Układnica paletowa | obsługuje pełne jednostki ładunkowe w korytarzu | korytarze o wysokości od kilkunastu do kilkudziesięciu metrów |
| Układnica pojemnikowa (miniload) | przenosi pojemniki albo kartony | kompletacja drobnego asortymentu na małej powierzchni |
| Shuttle | wózki jeżdżą poziomo wewnątrz regału, a winda przenosi między poziomami | większa przepustowość strefy niż przy jednej układnicy |
| AGV | jedzie po trasie wyznaczonej taśmą magnetyczną, drutem indukcyjnym albo mapą wirtualną | transport między strefami przyjęć, składowania i wydań |
| AMR | planuje trasę z danych czujników i omija przeszkody | obiekty o zmiennym układzie tras |
Między strefami towar przemieszcza się przenośnikami rolkowymi albo taśmowymi. Transport synchronizuje się z układnicami tak, by paleta trafiła na stanowisko kompletacji w chwili, gdy jest potrzebna, bez zatorów na przenośnikach. Przy stanowisku kompletacji działa bufor, więc kolejna paleta czeka na operatora, a operator nie czeka na paletę. Wybór między AGV a AMR zależy od tego, jak często w danym obiekcie zmienia się układ tras.
Warstwa WCS i kolejka zadań
Bezpośrednie sterowanie układnicami i przenośnikami prowadzi zwykle odrębna warstwa oprogramowania, WCS (Warehouse Control System). Przekłada ona polecenia WMS na komendy dla sterowników PLC. WMS przekazuje, którą paletę dokąd przewieźć. WCS odpowiada za bezpieczne wykonanie ruchu na poziomie sprzętu i za unikanie kolizji między maszynami.
Wymiana jest asynchroniczna. Ruch układnicy trwa kilkadziesiąt sekund, a baza danych nie powinna w tym czasie trzymać blokady na rekordzie. WMS zapisuje zadanie w tabeli zleceń transportowych, która pełni rolę kolejki, a WCS pobiera kolejne zadania i zwraca potwierdzenia.
Poniższy przykład T-SQL jest ilustracyjny i nie pokazuje kodu produktu. Jedna instrukcja wybiera zadanie o najwyższym priorytecie i oznacza je jako wysłane. Wskazówka READPAST sprawia, że drugi konsument pomija zadanie zablokowane przez pierwszego, więc dwa procesy WCS nie biorą tego samego polecenia.
WITH nastepne AS (
    SELECT TOP (1) *
    FROM dbo.ZleceniaTransportu WITH (ROWLOCK, UPDLOCK, READPAST)
    WHERE Status = 'Nowe'
    ORDER BY Priorytet DESC, DataUtworzenia
)
UPDATE nastepne
SET Status = 'Wyslane', DataWyslania = SYSDATETIME()
OUTPUT inserted.ZlecenieId, inserted.PaletaId, inserted.LokalizacjaDocelowa;
Po potwierdzeniu wykonania WCS ustawia status Wykonane, a dopiero wtedy WMS zmienia stan lokalizacji. Zadanie bez potwierdzenia w ustalonym czasie wraca do kolejki albo trafia do obsługi awarii. Blokady i ich zakres opisuje przewodnik po blokowaniu i wersjonowaniu wierszy.
Reguła projektowa: stan lokalizacji w WMS zmienia się po potwierdzeniu z WCS, a nie po wysłaniu polecenia. Zapis po wysłaniu zostawia w bazie paletę w gnieździe, do którego maszyna jeszcze nie dojechała.
Statusy zlecenia transportowego
Zlecenie przechodzi przez kilka statusów, a każda zmiana zapisuje się w bazie wraz z czasem. Kierownik odtwarza z nich przebieg ruchu każdej palety i widzi, na którym etapie zadanie utknęło.
- Nowe. WMS zapisał zadanie, ale WCS jeszcze go nie pobrał.
- Wysłane. WCS pobrał zadanie i przekazał je sterownikowi maszyny.
- Wykonane. Maszyna potwierdziła ruch, więc WMS zmienia stan lokalizacji.
- Błąd. Maszyna nie wykonała ruchu, a zadanie czeka na decyzję obsługi.
Przepustowość korytarza
Przepustowość jednej układnicy wynika z czasu cyklu. Cykl zaczyna się dojazdem do gniazda. Po operacji maszyna wraca, a cykl pojedynczy kończy się pustym powrotem, bez ładunku. Dłuższy korytarz i wyższy regał wydłużają cykl, więc wysokość obiektu i liczbę układnic dobiera się razem. Cykl podwójny łączy odłożenie jednej palety z pobraniem następnej w jednym przejeździe, więc skraca pusty odcinek. Kolejka zadań, w której przyjęcia i wydania czekają jednocześnie, pozwala systemowi układać takie pary. Rośnie liczba palet obsłużonych na godzinę, a kolejna maszyna nie jest potrzebna.
Integracja z ERP i reguły wydawania
System WMS zarządzający automatycznym magazynem wymienia dane z ERP, na przykład z SAP albo Symfonią, w czasie rzeczywistym. Dział zakupów planuje uzupełnianie zapasów według faktycznego tempa rotacji lokalizacji, a nie tylko według cyklicznych spisów. W magazynie automatycznym błąd w danych o stanach jest groźniejszy niż w ręcznym. Magazynier nie skoryguje go przy kompletacji, bo nie dotyka półki.
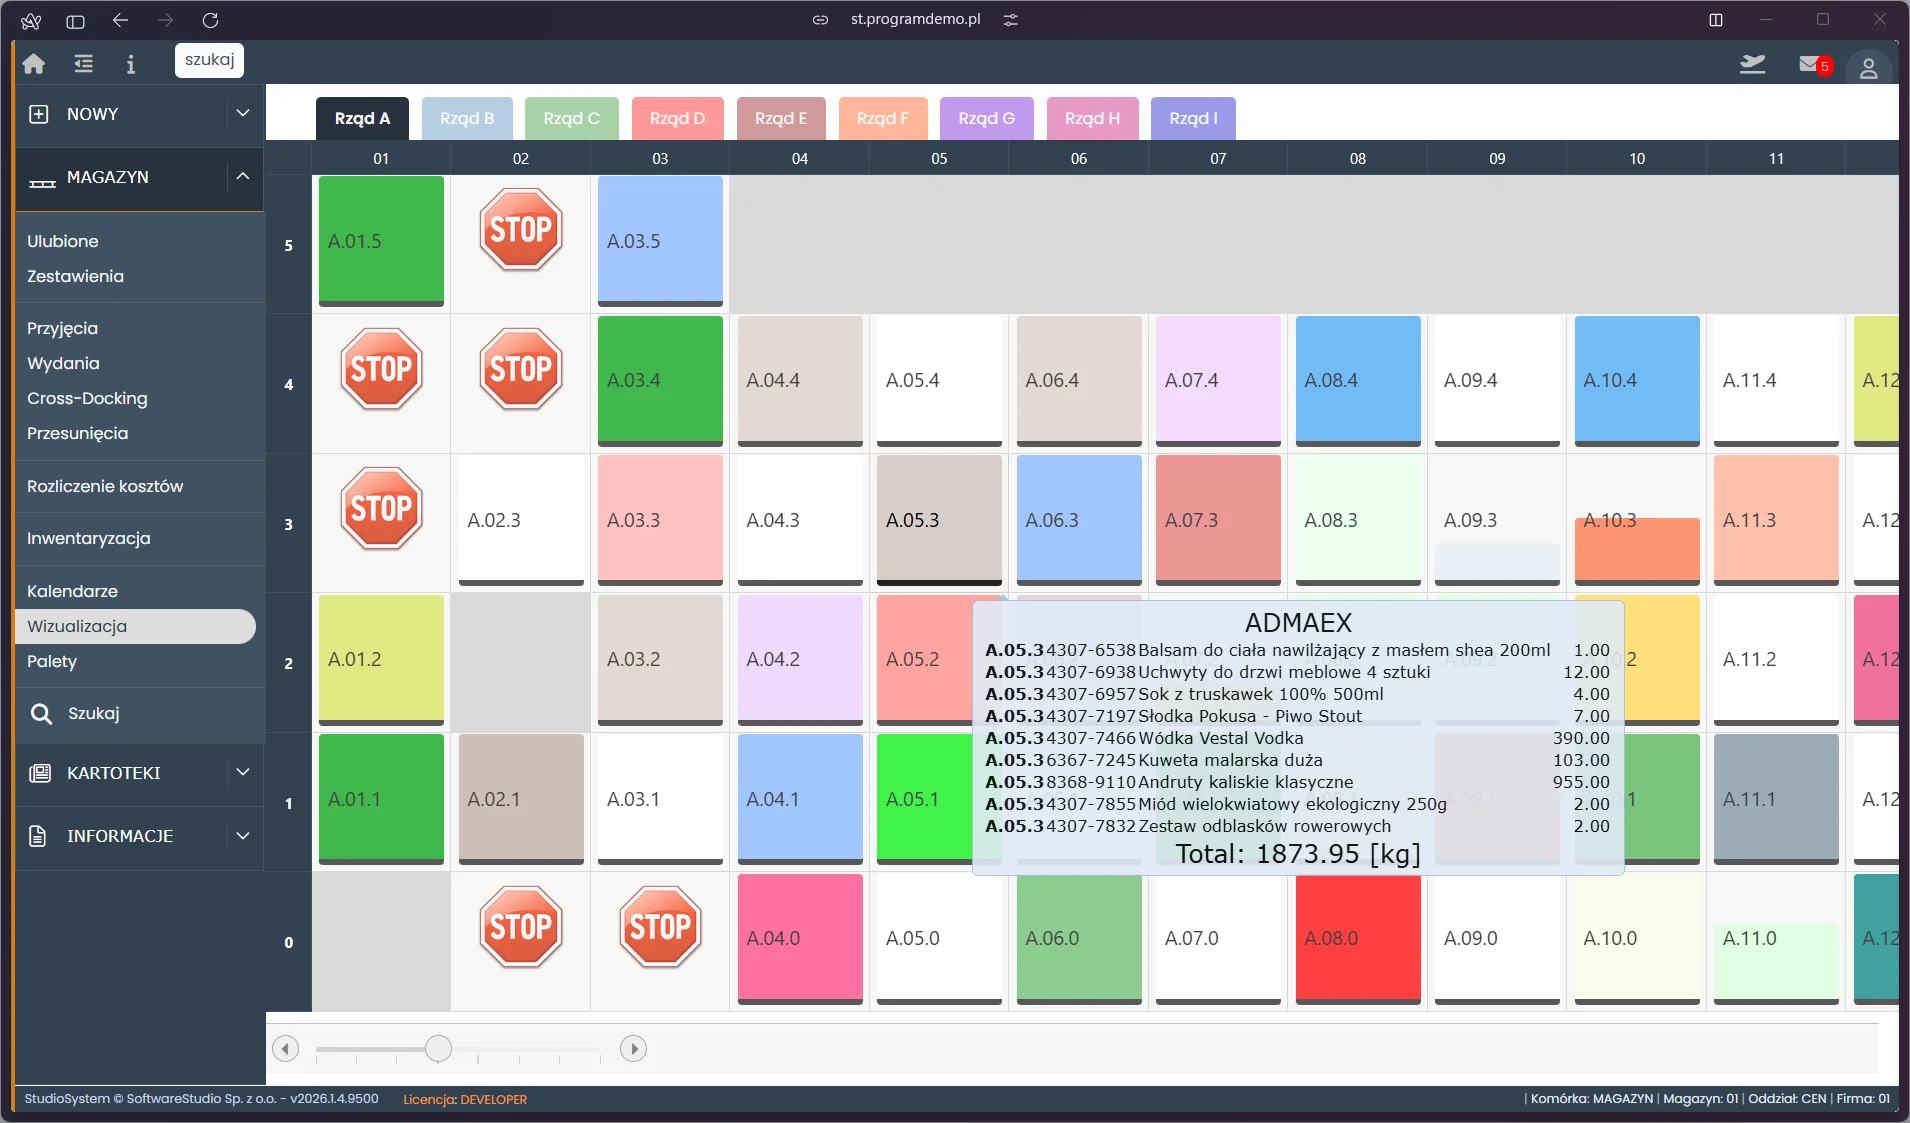
Układnica pobiera towar zgodnie z regułą zapisaną w WMS. Zasady FIFO i FEFO obowiązują więc bez wyjątków wynikających z pośpiechu albo zmęczenia operatora. Ma to znaczenie w branży spożywczej i farmaceutycznej, gdzie przeterminowany zapas na regale oznacza stratę. Ogólne informacje o systemie podaje strona o systemie WMS, a o mapie obiektu strona o wizualizacji magazynu.
Bezpieczeństwo i utrzymanie ruchu
Praca maszyn obok stanowisk obsługiwanych przez ludzi wymaga stref bezpieczeństwa. Kurtyny świetlne i czujniki obecności zatrzymują ruch, gdy człowiek wejdzie w obszar pracy maszyny. Przeglądy napędów i szyn jezdnych ograniczają liczbę nieplanowanych przestojów. Takie przestoje kosztują w zautomatyzowanym obiekcie więcej niż w tradycyjnym. Wymagania ochrony pracowników określa rozporządzenie o ogólnych przepisach BHP.
Ostrzeżenie techniczne: wejście człowieka w strefę pracy maszyny musi zatrzymać ruch, zanim człowiek znajdzie się w zasięgu układnicy. Zwolnienie strefy po przeglądzie wymaga potwierdzenia przez uprawnioną osobę, a nie samego restartu urządzenia.
Awaria jednej układnicy może zablokować dostęp do całej strefy regałowej. Dlatego planuje się procedury awaryjne i serwis prewencyjny jeszcze przed uruchomieniem. Układ hybrydowy ogranicza skutki takiej awarii, bo część asortymentu leży poza strefą automatyczną.
Kiedy automatyzacja się opłaca
| Obszar | Magazyn z wózkami VNA | Magazyn automatyczny ASRS |
|---|---|---|
| Gęstość składowania | wysoka | bardzo wysoka, bo korytarze są węższe |
| Błędy operacyjne | ograniczone przez skanowanie | minimalne, bo człowiek nie odkłada palet |
| Czas pracy | zależny od zmian pracowników | możliwa praca ciągła |
| Koszt wdrożenia | niższy | wyższy, rozłożony na lata eksploatacji |
Okres zwrotu z automatyki liczy się zwykle w latach, a nie w miesiącach. Decyzję poprzedza symulacja wolumenu zamówień na kilka lat do przodu. Firmy o sezonowej albo nieprzewidywalnej sprzedaży uzyskują lepszy efekt z automatyzacji częściowej niż z układnic dobranych do stałego, wysokiego wolumenu. Rotację i zaleganie pokazuje analiza opisana na stronie o rotacji i zaleganiu.
- Rotacja. Automatyka zwraca się najszybciej przy dużej i stabilnej rotacji asortymentu.
- Rynek pracy. Brak pracowników do obsługi wózków systemowych na kilka zmian przemawia za maszynami.
- Zwrot. Okres zwrotu trzeba policzyć dla obecnego wolumenu zamówień, a nie dla planowanego.
- Hala. Wysokość obiektu i nośność posadzki muszą pomieścić układnice, zanim zapadnie decyzja.
Pełną automatyzację wdrażają najczęściej duże centra dystrybucyjne e-commerce oraz sieci handlowe z centralnym magazynem zaopatrującym sklepy. Sięgają po nią też producenci żywności i leków oraz operatorzy 3PL, dla których niższy koszt obsługi palety poprawia konkurencyjność oferty. Wyposażenie obiektu opisuje strona o podstawowym wyposażeniu magazynów wysokiego składowania.
Pytania i odpowiedzi o automatyczny magazyn wysokiego składowania
W magazynie automatycznym palety odkładają układnice po torach, a człowiek odbiera towar przy stanowisku kompletacji. W magazynie z wózkami VNA palety odkłada operator prowadzący wózek w wąskim korytarzu. Automatyka daje większą gęstość i pracę ciągłą, ale kosztuje więcej.
WMS decyduje, którą paletę dokąd przewieźć. WCS przekłada to polecenie na komendy dla sterowników PLC i odpowiada za bezpieczne wykonanie ruchu, w tym za unikanie kolizji między maszynami.
Ruch układnicy trwa kilkadziesiąt sekund, a baza danych nie powinna trzymać blokady przez ten czas. WMS zapisuje zadanie w kolejce, WCS je pobiera i zwraca potwierdzenie, a dopiero wtedy zmienia się stan lokalizacji.
Tak. Wiele firm zaczyna od jednej strefy, ocenia wpływ na wydajność i koszty, a potem rozszerza automatykę. Taki model ogranicza ryzyko finansowe i pozwala dopasować konfigurację do faktycznych potrzeb.
Okres zwrotu liczy się zwykle w latach, a nie w miesiącach. Zależy od rotacji, kosztów pracy i wolumenu zamówień, dlatego decyzję poprzedza symulacja na kilka lat do przodu.
Glosariusz pojęć związanych z automatycznym magazynem
- ASRS
- Automated Storage and Retrieval System, czyli system automatycznego składowania i pobierania palet przez maszyny sterowane z WMS.
- Układnica regałowa
- Maszyna poruszająca się w pionie i w poziomie w korytarzu między regałami, odkładająca i pobierająca jednostki ładunkowe.
- Miniload
- Układnica pojemnikowa, która przenosi małe pojemniki lub kartony i obsługuje kompletację drobnego asortymentu.
- Shuttle
- System, w którym wózki jeżdżą poziomo wewnątrz regału na każdym poziomie, a winda przenosi je między poziomami.
- AGV
- Automated Guided Vehicle, czyli wózek samojezdny prowadzony po stałej trasie taśmą magnetyczną, drutem indukcyjnym albo mapą wirtualną.
- AMR
- Autonomous Mobile Robot, czyli robot, który sam planuje trasę na podstawie danych z czujników i omija przeszkody.
- WCS
- Warehouse Control System, czyli warstwa sterowania, która przekłada polecenia WMS na komendy dla sterowników maszyn.
- PLC
- Programowalny sterownik maszyn, który wykonuje komendy ruchu układnic i przenośników.
- Goods-to-person
- Model kompletacji, w którym towar przyjeżdża do pracownika na stanowisko, zamiast pracownika wędrującego do regału.